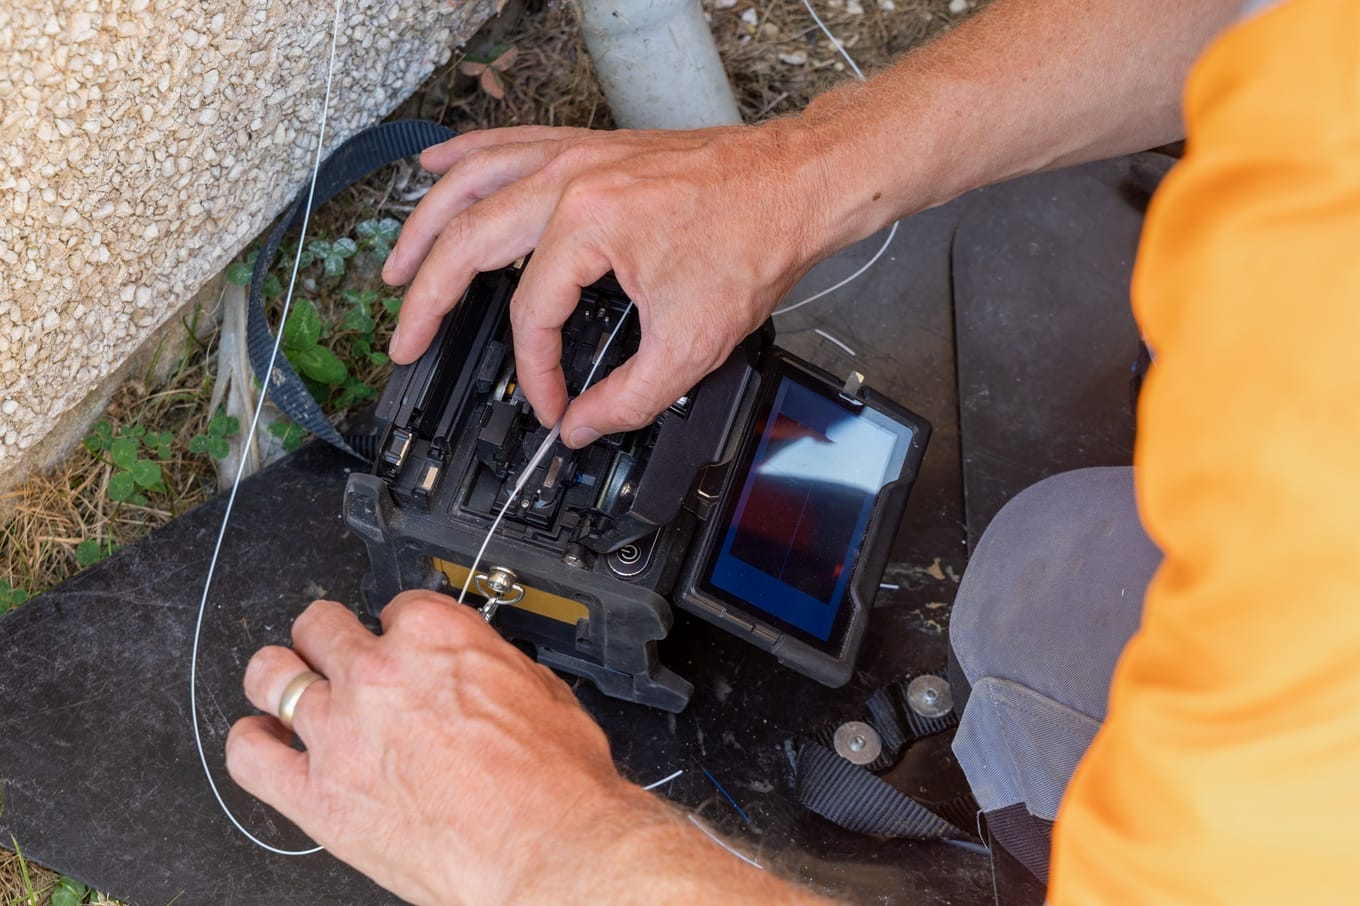
Spawanie włókien światłowodowych metodą fuzji tworzy trwałe połączenie o minimalnych stratach sygnału. Proces ten decyduje o jakości całej infrastruktury telekomunikacyjnej. W warunkach miejskich, przy rosnącym zapotrzebowaniu na usługi szerokopasmowe, kluczowa jest absolutna powtarzalność prac. Rygorystyczne utrzymanie niskiej tłumienności głównych linii magistralnych zapewnia bezawaryjną pracę systemów przez kolejne dekady.
Kiedy fuzja sprawdza się lepiej niż złącza mechaniczne?
Fuzja cieplna osiąga tłumienność rzędu 0,05–0,15 dB, podczas gdy złącza mechaniczne generują straty na poziomie około 0,3 dB. Zespolenie rdzeni łukiem elektrycznym całkowicie eliminuje szczelinę powietrzną między szkłami. Daje to znacznie wyższą stabilność fizyczną toru i drastycznie mniejsze odbicia promieniowania w stronę nadajnika. Złącza mechaniczne instaluje się szybko bez udziału drogich urządzeń, ale sprawdzają się one głównie przy prowizorycznych naprawach awaryjnych. W docelowych sieciach dystrybucyjnych preferuje się łączenie termiczne ze względu na wieloletnią niezawodność.
Jako wykonawca infrastruktury teletechnicznej, fuzję cieplną stosujemy rutynowo przy zestawianiu tras w mufach i przełącznicach. Współpraca z ogólnopolskimi operatorami wymusza stosowanie technologii gwarantującej stabilny budżet mocy dla całej budowanej linii.
| Parametr techniczny | Fuzja cieplna (spawarka) | Złącze mechaniczne |
|---|---|---|
| Typowe tłumienie | 0,05–0,15 dB | ~0,3 dB |
| Odporność na wibracje | Bardzo wysoka | Niska / Średnia |
| Główne zastosowanie | Magistrale, sieci FTTH | Szybkie naprawy awaryjne |
Jak przygotować włókno do trwałego połączenia?
Prawidłowe obrobienie kabla wymaga precyzyjnego usunięcia powłok ochronnych, starannego wyczyszczenia szkła i cięcia pod kątem poniżej 0,5 stopnia. Pominięcie lub niestaranność na którymkolwiek z tych etapów uniemożliwia poprawne wycentrowanie rdzeni w rowkach typu V w spawarce.
Standardowa procedura instalacyjna obejmuje trzy rygorystyczne etapy:
- Zdjęcie zewnętrznej powłoki 900 μm oraz akrylowego bufora 250 μm na odcinku 30–40 mm za pomocą odpowiednio skalibrowanego strippera.
- Przemycie odsłoniętego rdzenia alkoholem izopropylowym o stężeniu powyżej 99 procent, używając do tego specjalnych chusteczek bezpyłowych.
- Odcięcie końcówki precyzyjnym cleaverem, wyposażonym w ostrze diamentowe lub wolframowe, które łamie strukturę pod kątem prostym.
Zabrudzone czoło włókna powoduje rozproszenie wiązki optycznej i z reguły skutkuje odrzuceniem procesu przez układ maszyny. Nawet pojedynczy, mikroskopijny pyłek kurzu na szkle odczuwalnie i trwale powiększa o ostateczne straty sygnałowe.
Co pogarsza jakość spawów w terenie miejskim?
Cząsteczki kurzu z pobliskich placów budowy, wibracje od ciężkiej komunikacji miejskiej i duże wahania wilgotności to największe zagrożenia dla sprzętu optycznego. W nieogrzewanych piwnicach warszawskich bloków temperatura potrafi spaść zimą poniżej 5°C. Chłód mocno usztywnia tuby kabli i utrudnia ich bezpieczne, bezkolizyjne układanie w kasetach. Silny wiatr w otwartych przestrzeniach zakłóca z kolei stabilność formowanego łuku elektrycznego. Realizując profesjonalne spawanie światłowodów w Warszawie, stanowiska robocze na zewnątrz zawsze chronimy specjalistycznymi namiotami.
W naszej praktyce instalatorskiej staramy się łączyć proces zarabiania cienkich mikrokabli z testem ciągłości w jednym zamkniętym cyklu. Operowanie kablami o dużej pojemności, rzędu 288 czy 432 włókien, wymaga doskonałej organizacji przestrzeni wewnątrz samej mufy. Sprawne działanie przyspiesza oddanie inwestycji na gęsto zaludnionych osiedlach i minimalizuje ryzyko wtórnego zabrudzenia niezabezpieczonych elementów.
Jak kontrolować tłumienie i kiedy poprawić styk?
Spawarka szacuje parametry po zakończeniu stapiania, bazując wyłącznie na analizie obrazu z wbudowanych kamer wysokiej rozdzielczości. Wynik w przedziale 0,05–0,15 dB potwierdza poprawność wykonania procedury. Górna granica dopuszczalnego błędu dla pojedynczego złącza wynosi w większości dokumentacji projektowych 0,3 dB. Zmierzona wartość powyżej tej bariery nakazuje bezwzględne ucięcie styku i ponowne zarobienie czystego szkła. Ostateczną, certyfikowaną weryfikację całej linii wykonuje się reflektometrem optycznym (OTDR) pracującym na falach 1310 nm i 1550 nm.
Dwukierunkowy pomiar toru uśrednia wyniki i eliminuje zjawisko pozornego zysku mocy, wynikające z różnic w średnicy rdzeni. Dokładna analiza gotowego reflektogramu pozwala inżynierom wykryć niewidoczne gołym okiem mikrozgięcia na wyznaczonej trasie. Planując modernizację lub budowę nowej sieci szerokopasmowej, warto wcześnie skonsultować normy techniczne oraz docelowy budżet optyczny z certyfikowanym zespołem projektowym.
Spawanie fuzjowe zapewnia niższe tłumienie i większą stabilność niż złącza mechaniczne, zwłaszcza w sieciach docelowych. O jakości decydują czyste przygotowanie włókna, precyzyjne cięcie, warunki terenowe oraz kontrola wyniku spawu. Pomiar OTDR potwierdza poprawność połączenia i pozwala wykryć miejsca wymagające korekty.
FAQ
Kiedy spawanie fuzjowe jest lepsze od złącza mechanicznego?
Spawanie fuzjowe daje niższe tłumienie, zwykle 0,05–0,15 dB, i większą odporność na wibracje. Jest lepszym wyborem w docelowych sieciach dystrybucyjnych, gdzie liczy się trwałość i stabilność toru. Złącza mechaniczne stosuje się częściej przy szybkich naprawach awaryjnych.
Co najbardziej wpływa na jakość spawu światłowodu?
Największe znaczenie ma dokładne przygotowanie końca włókna: zdjęcie powłoki, czyszczenie i równe cięcie. Nawet drobne zabrudzenie czoła włókna podnosi straty i może spowodować odrzucenie spawu przez spawarkę. Ważne są też warunki otoczenia, zwłaszcza kurz, wilgoć i wibracje.
Po czym poznać, że spaw wymaga poprawy?
Spaw wymaga poprawy, gdy spawarka pokazuje tłumienie powyżej dopuszczalnego poziomu, najczęściej około 0,3 dB. Taki wynik oznacza, że styk nie został wykonany poprawnie i trzeba odciąć fragment włókna oraz wykonać połączenie ponownie. Ostatecznie potwierdza to pomiar OTDR.
Dlaczego warunki miejskie utrudniają spawanie światłowodów?
Warunki miejskie zwiększają ryzyko zabrudzenia, wstrząsów i zmian temperatury, które pogarszają jakość połączenia. W piwnicach i budynkach dochodzi też ograniczona przestrzeń robocza, która utrudnia organizację kabli i kaset. Na zewnątrz problemem bywają wiatr i pył z placów budowy.
Po co wykonuje się pomiar po spawaniu?
Pomiar potwierdza, że spaw mieści się w zakładanym budżecie optycznym i nie wnosi zbyt dużych strat. Reflektometr OTDR pozwala wykryć także mikrozgięcia i inne ukryte problemy na trasie. Dzięki temu można ocenić całą linię, a nie tylko pojedyncze złącze.