Prawidłowe zakończenie włókna światłowodowego w instalacji FTTH decyduje o parametrach całego toru transmisyjnego. Nawet najmniejszy błąd na tym etapie powoduje nadmierne tłumienie sygnału oraz niepożądane odbicia. Takie usterki drastycznie obniżają jakość przesyłu danych i utrudniają późniejszy serwis abonencki, zmuszając techników do ponownych wizyt na obiekcie.
Kiedy w FTTH stosuje się szybkozłącza?
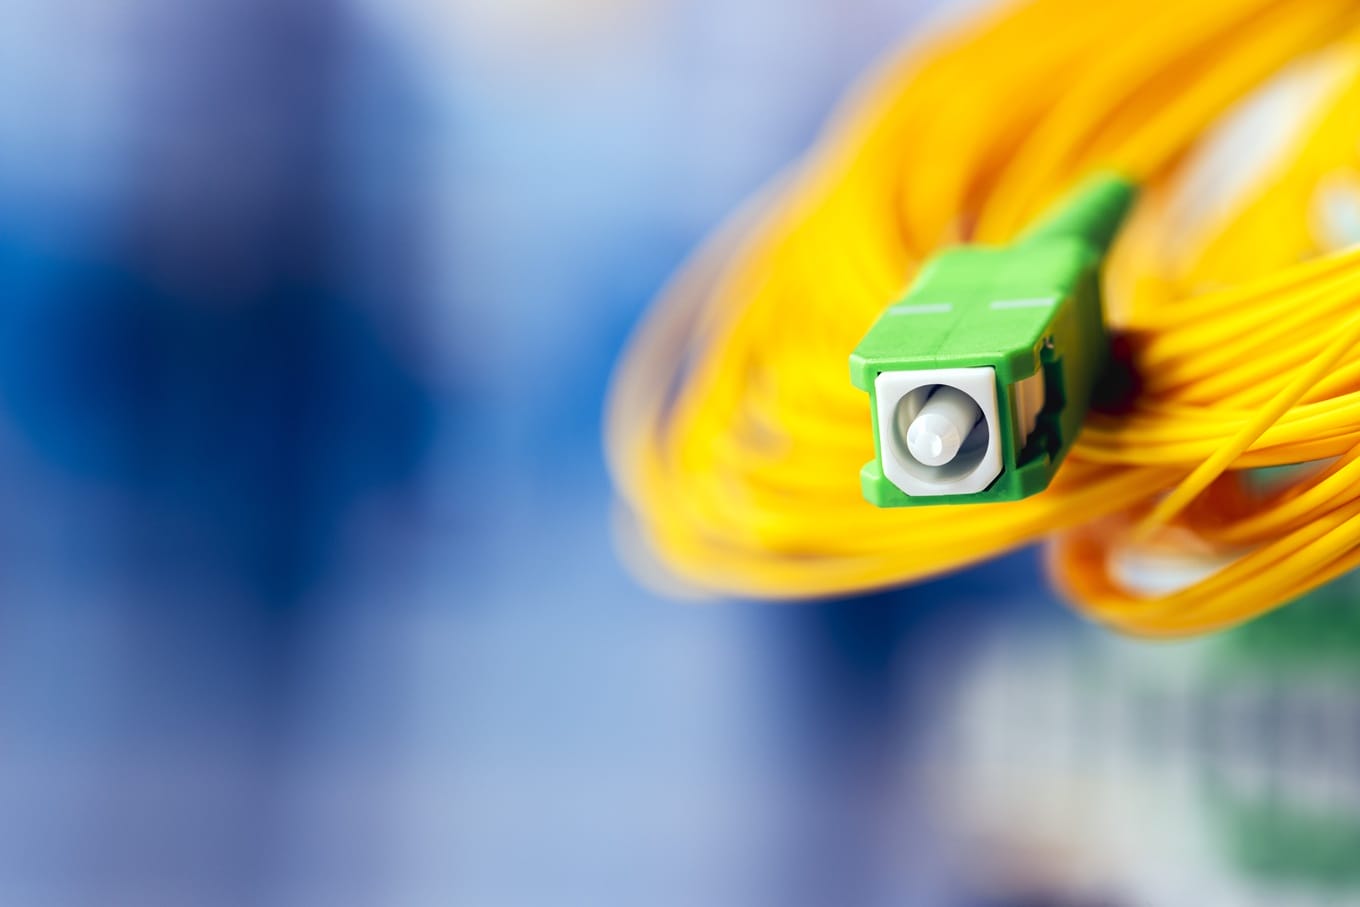
Szybkozłącza mechaniczne wybiera się głównie do zakończeń w mieszkaniach, małych biurach oraz mniejszych punktach dystrybucyjnych. Pozwalają one na zarabianie światłowodu bezpośrednio na kablu dropowym (często o średnicy 250 lub 900 µm) bez wyciągania spawarki.
W naszej codziennej praktyce widzimy, że takie rozwiązanie umożliwia instalatorowi wykonanie pełnego połączenia w zaledwie kilka minut. Brak konieczności stosowania kosztownego sprzętu termojądrowego znacznie przyspiesza uruchamianie usług na rozległych osiedlach i w budynkach wielorodzinnych.
Jak przygotować końcówkę włókna?
Proces zaczyna się od zdjęcia powłoki ochronnej na długości rygorystycznie wskazanej przez producenta złącza. Zawsze dzielimy ten krytyczny etap na trzy konkretne kroki:
- Usunięcie izolacji za pomocą dedykowanego i dobrze wyregulowanego strippera.
- Dokładne odtłuszczenie rdzenia chusteczką bezpyłową obficie nasączoną alkoholem izopropylowym.
- Precyzyjne cięcie gilotyną światłowodową, które gwarantuje idealnie płaską powierzchnię czołową.
Kąt cięcia musi być zbliżony do 90 stopni. Tylko taki styk włókien zapewnia optymalny, niski poziom strat wtrąceniowych już przy pierwszym fizycznym wpięciu do gniazda.
Dlaczego zabrudzenia podnoszą tłumienie?
Zanieczyszczenia na powierzchni czołowej fizycznie blokują przepływ światła, co powoduje szybkie rozproszenie wiązki i powstawanie szkodliwych odbić. Kąt cięcia odchylony od pionu o więcej niż 1 stopień prowadzi do nierównomiernego styku obu rdzeni w złączu.
Dodatkowym zagrożeniem są mikropęknięcia szklanej struktury. Powstają one zazwyczaj przy siłowym lub niestarannym traktowaniu kabla podczas instalacji. Działają następnie jak wewnętrzne bariery optyczne, które z biegiem czasu ulegają poszerzeniu i mogą całkowicie zerwać połączenie.
Gdzie bezpiecznie osadzać złącza w instalacji?
Gotowe zakończenie umieszcza się w dedykowanej puszce abonenckiej lub mufie spawalniczej. Bezwzględnie pilnuje się przy tym minimalnego promienia gięcia włókna, aby nie wprowadzić tłumienia zgięciowego. Zabezpieczenie przed drganiami i naciskiem osiąga się poprzez układanie zapasów kabla w specjalnie wyprofilowanych prowadnicach.
W dużych szafkach dystrybucyjnych dodatkowo zamykamy kasety osłonowe. Taka organizacja przestrzeni chroni delikatne wtyki przed przypadkowym wyrwaniem podczas dokładania nowych kabli przez innych instalatorów.
Jakie pomiary potwierdzają jakość styku?
Podstawowy test weryfikacyjny wykonuje się miernikiem mocy optycznej we współpracy ze stabilnym źródłem światła. Wyniki muszą mieścić się w ściśle określonych granicach, aby tor abonencki spełniał normy operatorów telekomunikacyjnych.
| Badany parametr | Akceptowalna wartość dla złącza | Wykorzystywany sprzęt |
|---|---|---|
| Straty wtrąceniowe (IL) | Poniżej 0,3 dB na punkt | Miernik mocy optycznej |
| Tłumienie odbić (dla SC/APC) | Powyżej 45 dB | Precyzyjny reflektometr (OTDR) |
Takie punktowe, lokalne testy pozwalają zweryfikować konkretny odcinek sieci w budynku bez konieczności długotrwałej analizy całej trasy miejskiej.
Spawanie czy montaż mechaniczny?
Ostateczna decyzja technologiczna zależy od skali realizowanego obiektu i szczegółowych wymagań technicznych inwestora. Złącza mechaniczne wygrywają czasem pracy przy masowych, rozproszonych instalacjach u końcowych odbiorców. Spawanie termojądrowe zapewnia jednak znacznie niższe straty rzędu 0,02-0,05 dB na złącze i pozostaje niezastąpione w głównej infrastrukturze szkieletowej.
Realizując rozległe sieci światłowodowe, dobieramy metodę do specyfiki danego węzła i budżetu tłumieniowego. Przy wyborze technologii budowy infrastruktury FTTH na nowym osiedlu dobrym krokiem jest wcześniejsze zestawienie wymogów projektowych z harmonogramem planowanych prac.
Co zapamiętać o pracy z włóknem?
Niezawodność przesyłu sygnału zależy wprost od zachowania rygoru technologicznego podczas montażu. Trzy najważniejsze kwestie wpływające na parametry końcowe to:
- Utrzymanie sterylności środowiska pracy i bezwzględne używanie izopropanolu.
- Zachowanie kąta cięcia za pomocą regularnie kalibrowanej gilotyny.
- Całkowita ochrona przed naprężeniami mechanicznymi w puszkach i mufach.
Każdy etap rzutuje na późniejszą, bezawaryjną pracę terminali optycznych u docelowych abonentów.
Prawidłowe zakończenie włókna w technologii FTTH opiera się na zachowaniu sterylności i precyzji cięcia rdzenia pod kątem 90 stopni. Wykorzystanie szybkozłączy mechanicznych lub spawów termojądrowych determinuje budżet tłumieniowy sieci. Kluczowe jest zachowanie promieni gięcia w puszkach abonenckich oraz weryfikacja parametrów za pomocą miernika mocy lub reflektometru. Takie podejście minimalizuje ryzyko awarii i gwarantuje stabilną transmisję danych u odbiorcy końcowego.
FAQ
Jak sprawdzić, czy złącze mechaniczne zostało poprawnie zamontowane bez użycia reflektometru?
Najszybszą metodą jest użycie wizualnego lokalizatora uszkodzeń (VFL), czyli lasera o świetle widzialnym. Jeśli w miejscu złącza widać wyraźne świecenie, oznacza to duże tłumienie lub przerwę w ciągłości włókna. Ostateczne potwierdzenie jakości dają jednak dopiero pomiary mocy optycznej.
Czy alkohol etylowy może zastąpić izopropylowy przy czyszczeniu włókien?
Nie jest to zalecane, ponieważ alkohol etylowy często zawiera domieszki i pozostawia smugi po odparowaniu. Alkohol izopropylowy (IPA) o wysokiej czystości odparowuje całkowicie, nie pozostawiając żadnych osadów na rdzeniu. Czystość powierzchni czołowej jest niezbędna dla zachowania niskiego poziomu odbić.
Jakie są najczęstsze przyczyny wysokiego poziomu odbić w gotowej instalacji?
Wysoki poziom odbić wynika zazwyczaj z zabrudzenia czoła złącza, niedokładnego dociśnięcia włókien lub fizycznych uszkodzeń powierzchni polerowanej. Częstym błędem jest również próba połączenia wtyku prostego (UPC) z kątowym (APC), co uniemożliwia prawidłowy styk rdzeni.